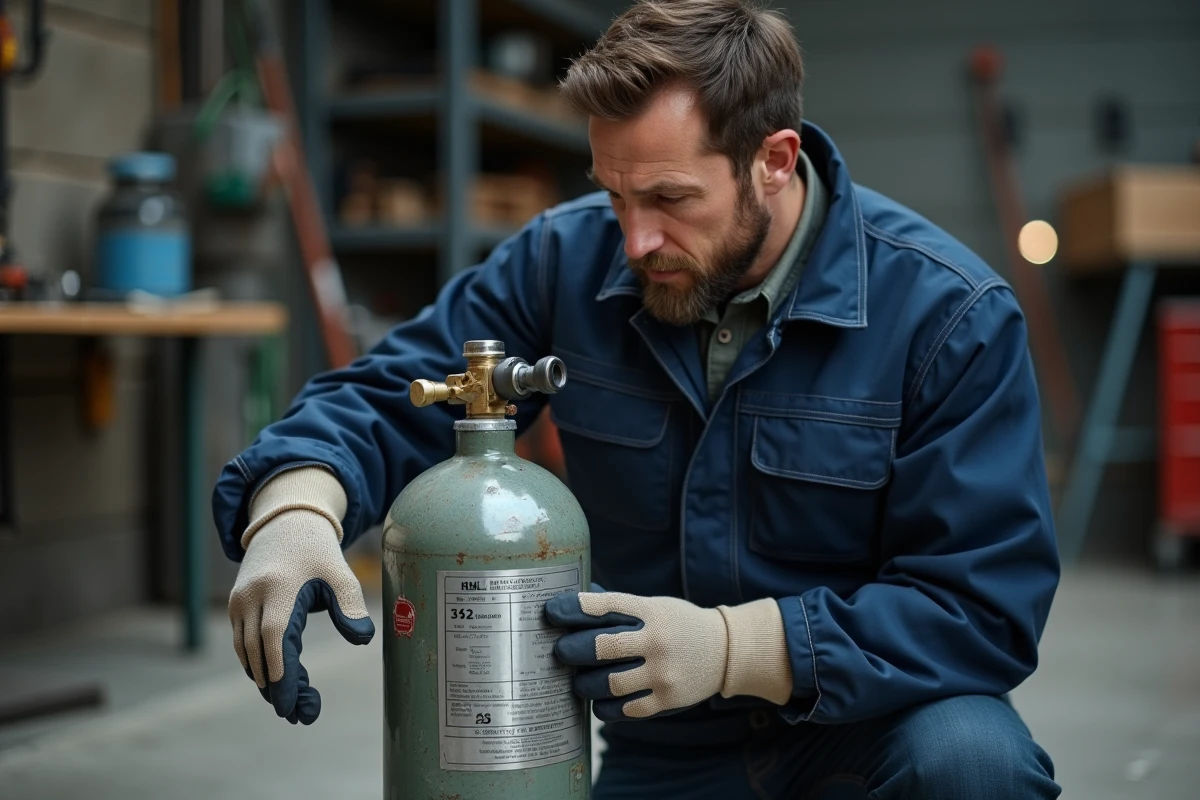
Quand on débute la soudure à l’arc avec un procédé MIG, MAG ou TIG, le choix du poste et du fil d’apport mobilise toute l’attention. La bouteille de gaz, elle, passe souvent au second plan. C’est une erreur qui se paie sur le cordon : porosités, projections, oxydation du bain de fusion. Le gaz de protection conditionne directement la qualité de l’assemblage, et le format de la bouteille détermine votre autonomie et votre budget.
Pureté du gaz argon : le critère que les guides oublient
Avant même de choisir entre argon pur, CO₂ ou mélange, un paramètre mérite votre attention : la pureté du gaz, exprimée en pourcentage. Sur l’inox et l’aluminium en TIG, les fabricants recommandent un argon à 99,99 % de pureté. En dessous, des traces d’oxygène ou d’humidité dans la bouteille provoquent des pores dans le cordon et un noircissement visible de la soudure.
A lire aussi : Comment isoler ses combles à moindre coût ?
Pour l’acier doux en MAG, ce niveau de pureté n’est pas nécessaire. Un mélange argon-CO₂ standard convient parfaitement. En revanche, si vous soudez régulièrement de l’inox austénitique ou de l’aluminium, vérifiez la classe de pureté indiquée sur l’étiquette de la bouteille avant l’achat.
Ce point oriente aussi le choix du fournisseur. Tous les distributeurs ne proposent pas de gamme haute pureté, et l’écart de prix entre un argon standard et un argon 99,99 % reste modéré. Quand vous commandez une bouteille de gaz Argon ou un mélange argon-CO₂, la fiche produit doit mentionner cette donnée.
A lire en complément : Quel architecte et designer est à l'origine du design scandinave ?
Quel gaz pour quel métal et quel procédé de soudage
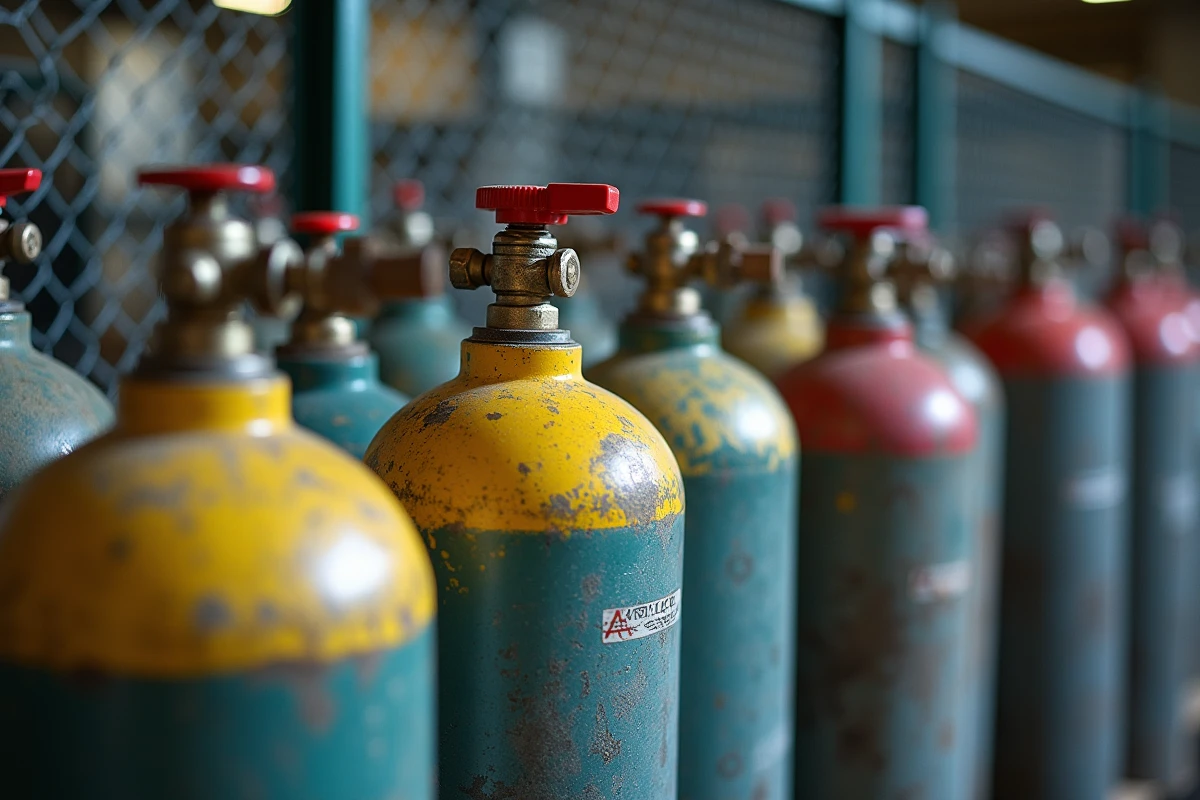
Le gaz de protection remplit une fonction simple : empêcher l’oxygène ambiant d’entrer en contact avec le bain de fusion. Sans cette barrière, le métal en fusion absorbe l’oxygène et produit des soufflures, ces bulles internes qui fragilisent la soudure. Deux grandes familles de gaz répondent à ce besoin, et chacune correspond à des situations précises.
Argon pur pour le TIG et le MIG aluminium
L’argon est un gaz inerte : il ne réagit pas chimiquement avec le métal. C’est le gaz de référence pour le procédé TIG, quel que soit le matériau (acier, inox, aluminium, cuivre). En MIG, il convient particulièrement à l’aluminium, où un gaz actif provoquerait une oxydation excessive.
Son arc est stable et doux, ce qui facilite le contrôle du bain de fusion. La contrepartie : sur l’acier en MIG, l’argon pur seul donne un cordon bombé avec une pénétration limitée. D’où l’intérêt des mélanges.
Mélanges argon-CO₂ pour le MAG acier et inox
Le procédé MAG utilise un gaz dit « actif », généralement un mélange d’argon et de dioxyde de carbone. Le CO₂ améliore la pénétration dans le métal de base et élargit le cordon. Vous obtenez un assemblage plus solide sur l’acier, avec un bain de fusion plus fluide.
Plus la proportion de CO₂ augmente, plus les projections augmentent aussi. Un mélange courant pour l’acier contient une part minoritaire de CO₂ dans l’argon. Pour l’inox, cette proportion descend encore afin de limiter la carburation du métal.
CO₂ pur : économique, mais limité
Le CO₂ pur coûte moins cher que l’argon ou les mélanges. Il offre une bonne pénétration sur l’acier de construction. En contrepartie, l’arc est moins stable, les projections sont nombreuses et le cordon manque de finesse. C’est un choix acceptable pour des travaux de charpente ou de serrurerie sans exigence esthétique, mais inadapté à l’inox ou à l’aluminium.
Format de bouteille de gaz : autonomie contre mobilité
Vous avez identifié le bon gaz. Reste à choisir le contenant. Trois formats coexistent sur le marché, et chacun répond à un profil d’utilisation différent.
- Bouteilles jetables (petite contenance) : légères et transportables, elles conviennent aux dépannages ou aux soudeurs occasionnels. Leur contenu s’épuise vite, et le coût au mètre cube de gaz est le plus élevé des trois options. Aucune consigne à gérer.
- Bouteilles consignées auprès d’un distributeur : format intermédiaire, souvent autour de quelques mètres cubes. Vous payez une consigne à l’achat, puis uniquement la recharge. Le rapport autonomie-prix est bien meilleur qu’en jetable, et le manodétendeur se fixe sur un raccord standard.
- Bouteilles sous contrat (location) : les grands fournisseurs de gaz industriels proposent des contrats annuels. La bouteille reste leur propriété. Ce système convient aux professionnels qui soudent quotidiennement et veulent des volumes importants sans immobiliser de capital dans la consigne.
Vous soudez quelques heures par mois dans votre atelier ? Une bouteille consignée de contenance moyenne offre le meilleur compromis. Elle se range facilement, et une recharge couvre plusieurs dizaines d’heures de soudage TIG ou MIG selon votre débit de gaz.
Régler le débit de gaz : le piège du « plus c’est mieux »
Avoir la bonne bouteille ne suffit pas si le débit est mal réglé. Un débit trop faible laisse l’air ambiant contaminer le bain de fusion. Un débit trop élevé crée des turbulences qui aspirent l’air extérieur par effet Venturi, exactement le résultat inverse de celui recherché.
Le réglage dépend du diamètre de la buse, du procédé et de la position de soudage. En TIG sur inox, un débit modéré et régulier protège mieux le cordon qu’un flux puissant. Ajustez le débit au minimum efficace, puis augmentez légèrement si vous constatez des traces d’oxydation sur le métal.
Ce réglage influence aussi la durée de vie de votre bouteille. Un débit excessif double ou triple la consommation sans améliorer la qualité du cordon. Vérifier ce paramètre à chaque session permet d’optimiser chaque recharge.
Mélanges argon-hydrogène : une option en progression pour l’inox
Les soudeurs qui travaillent régulièrement l’inox austénitique épais découvrent les mélanges argon-hydrogène. L’ajout d’une faible proportion d’hydrogène (autour de 2 %) augmente l’apport thermique et fluidifie le bain de fusion. Le résultat : une productivité supérieure et un cordon plus brillant.
Cette option reste encadrée. L’hydrogène est incompatible avec l’acier carbone et l’aluminium, car il provoque une fragilisation du métal. Son usage se limite à certains inox austénitiques et à des épaisseurs qui justifient cet apport thermique supplémentaire. Avant d’investir dans ce type de mélange, confirmez sa compatibilité avec vos assemblages.
Le choix d’une bouteille de gaz pour souder à l’arc se résume à trois décisions enchaînées : le gaz adapté au métal et au procédé, la pureté adaptée au niveau d’exigence, et le format de bouteille adapté à votre fréquence de soudage. Un cordon propre et solide commence par cette sélection, bien avant le premier coup d’arc.